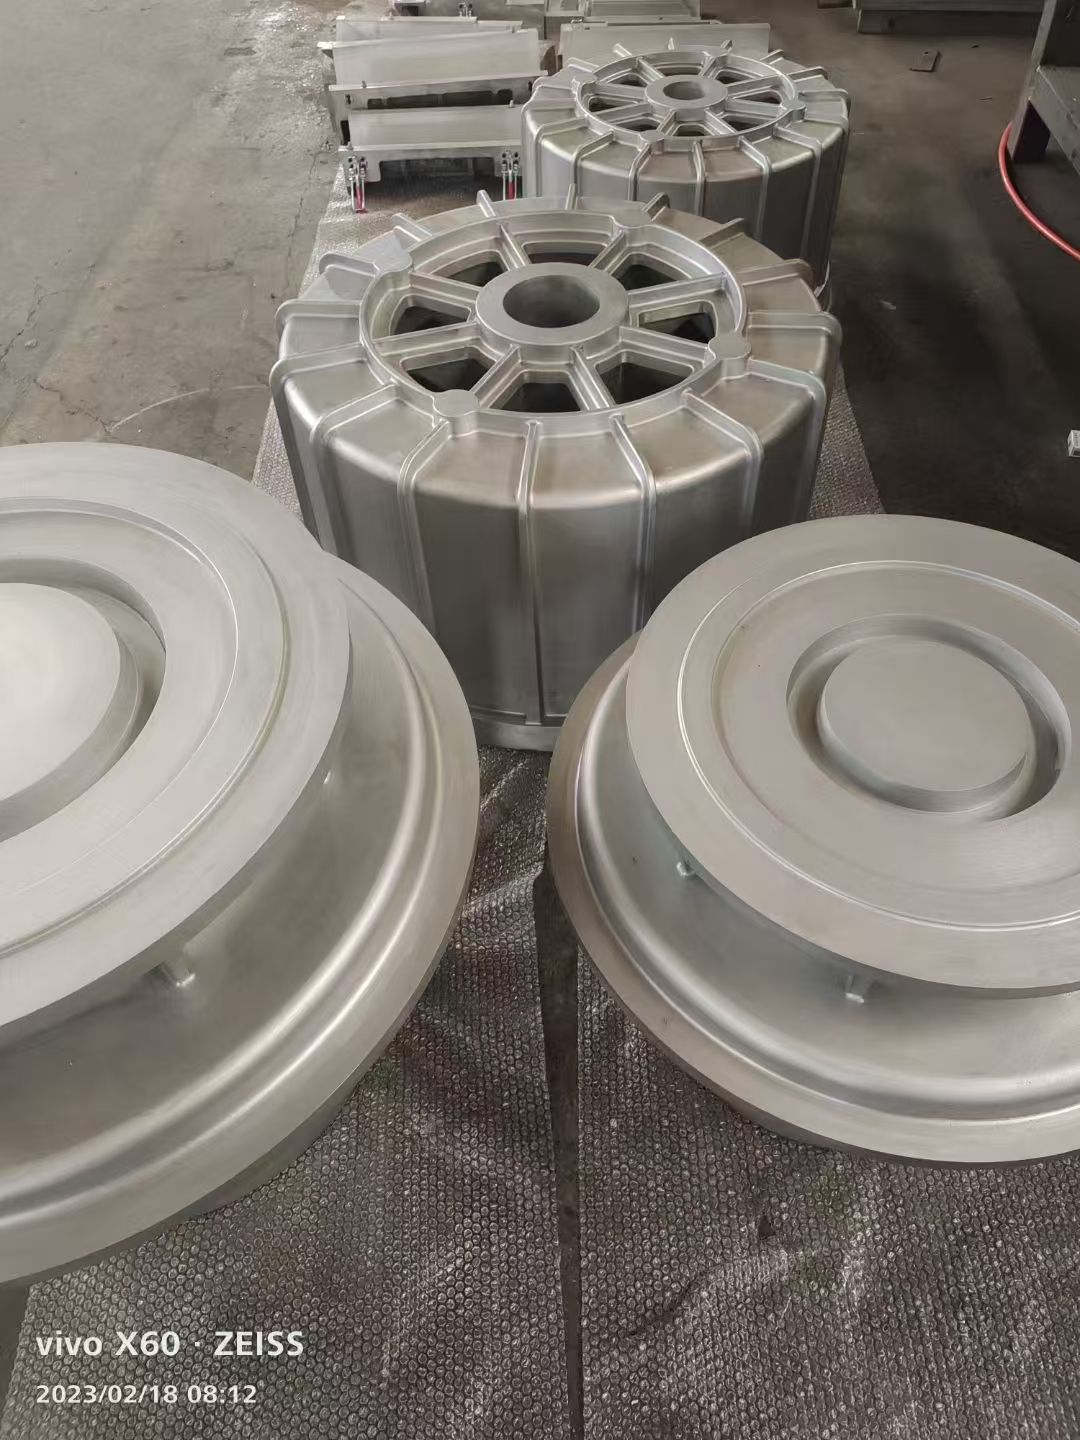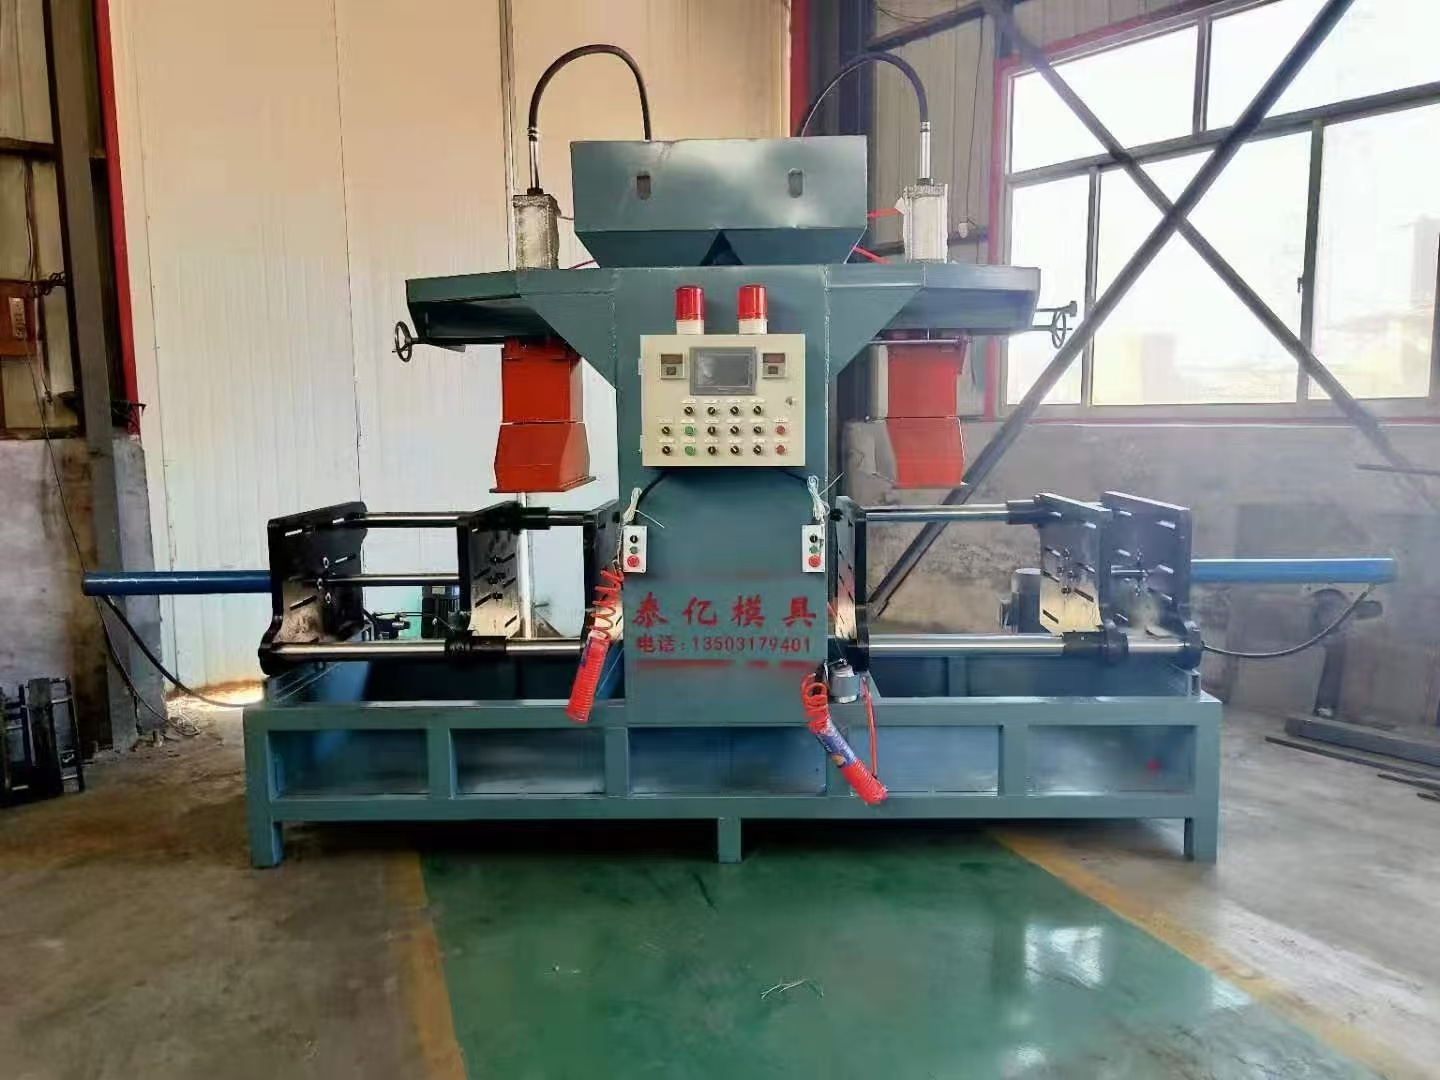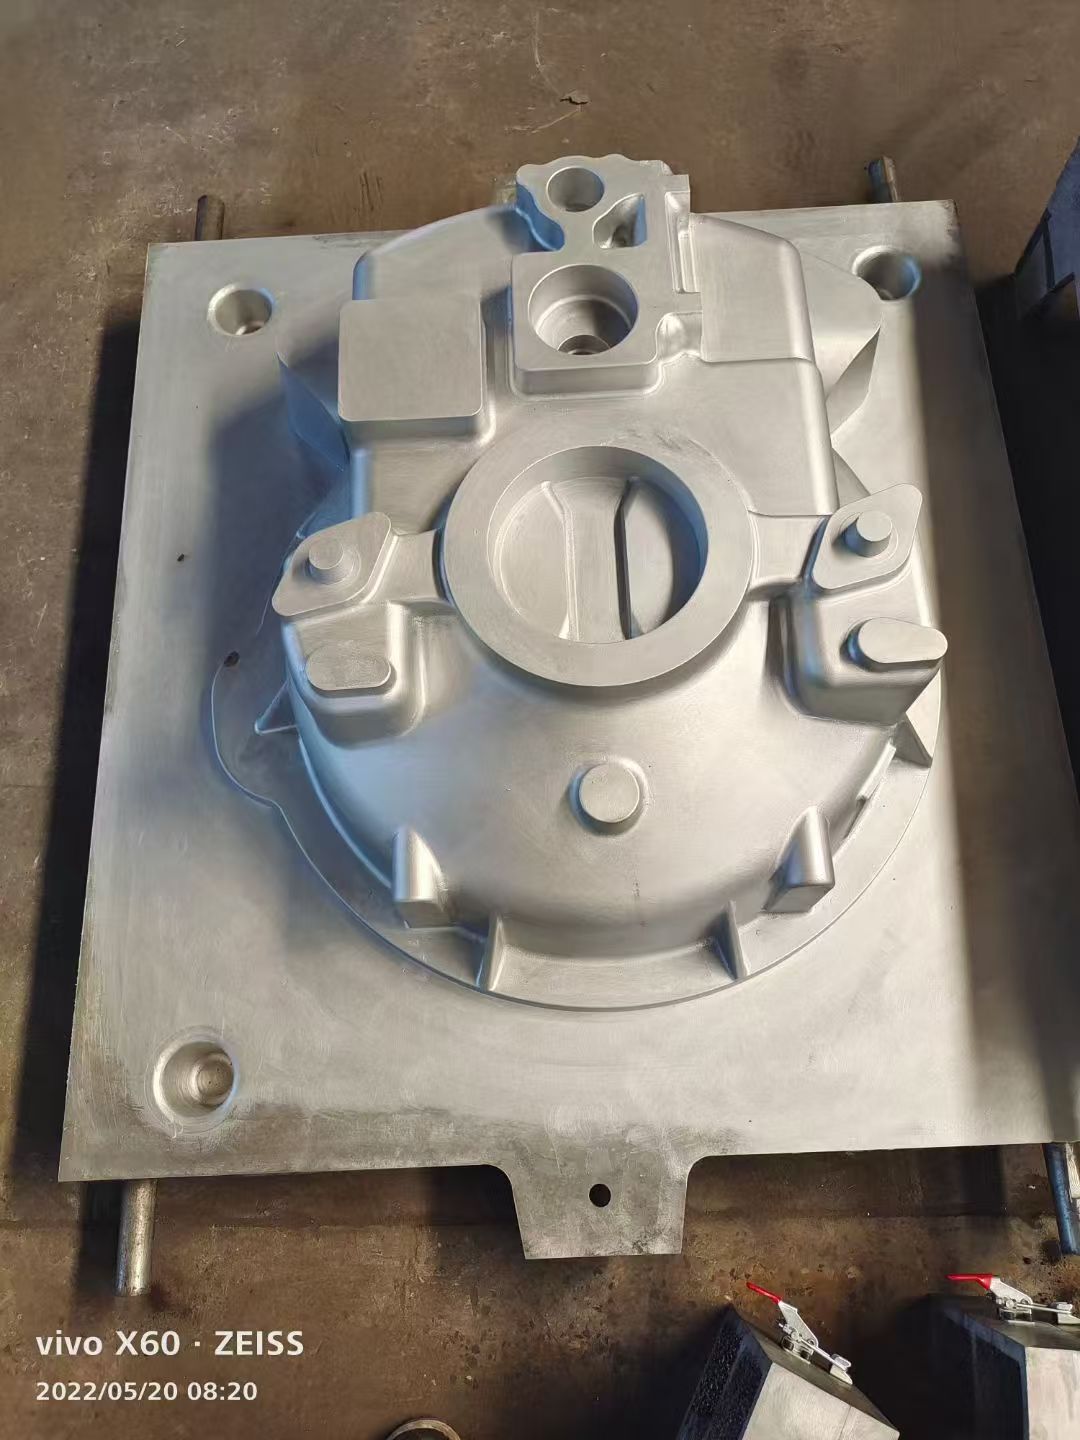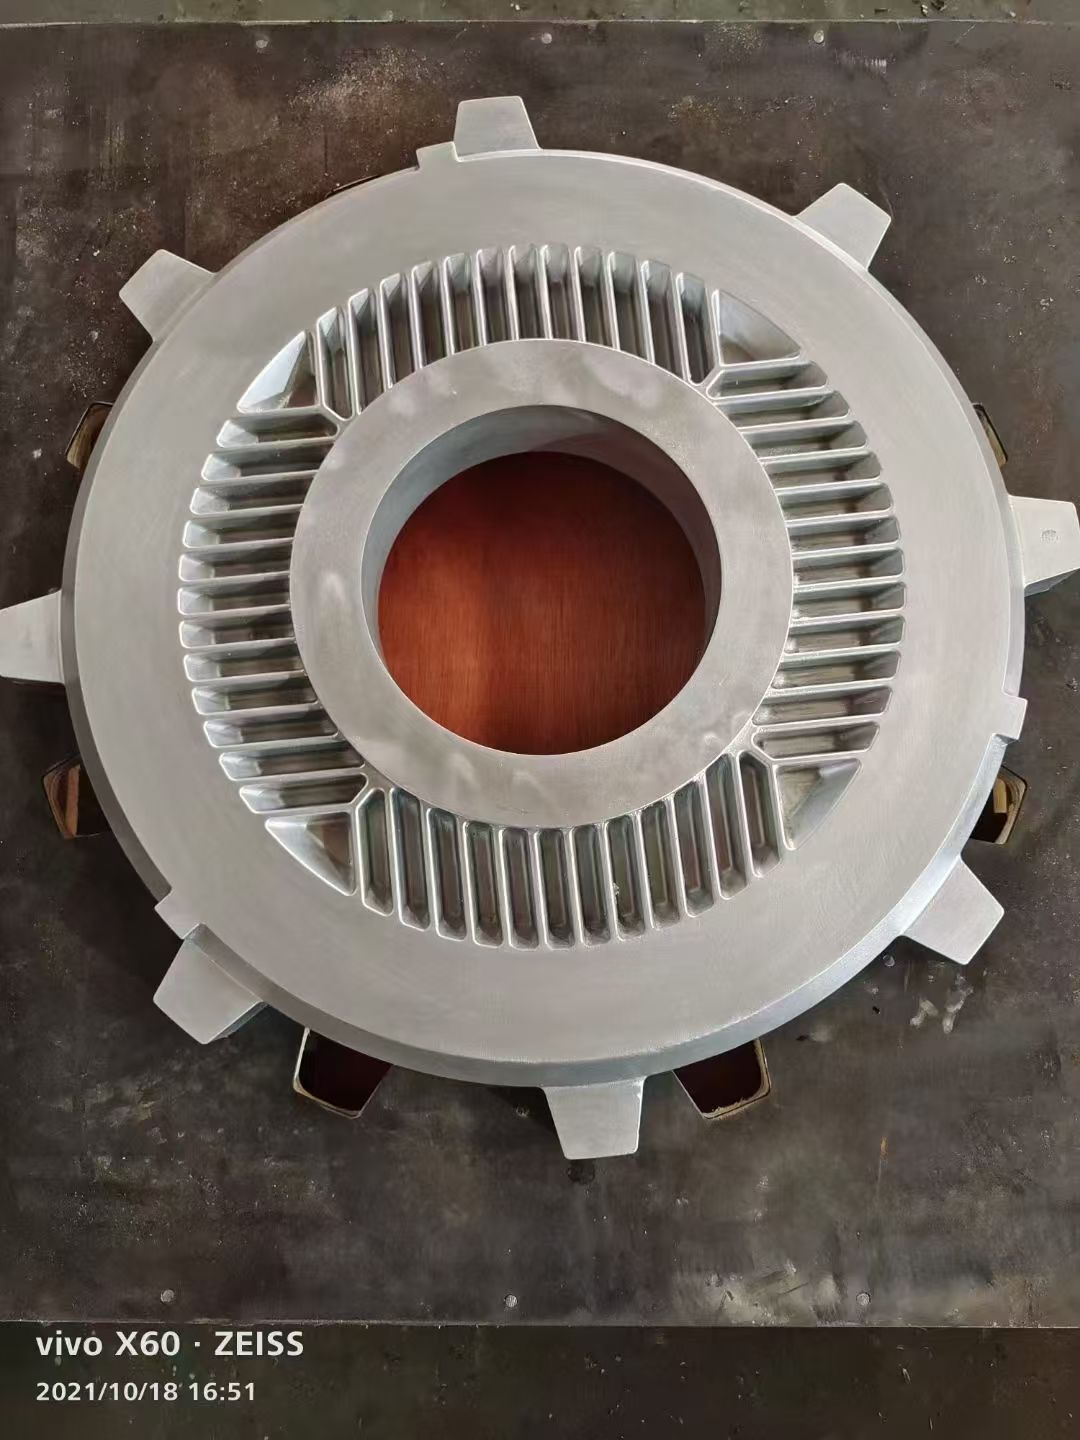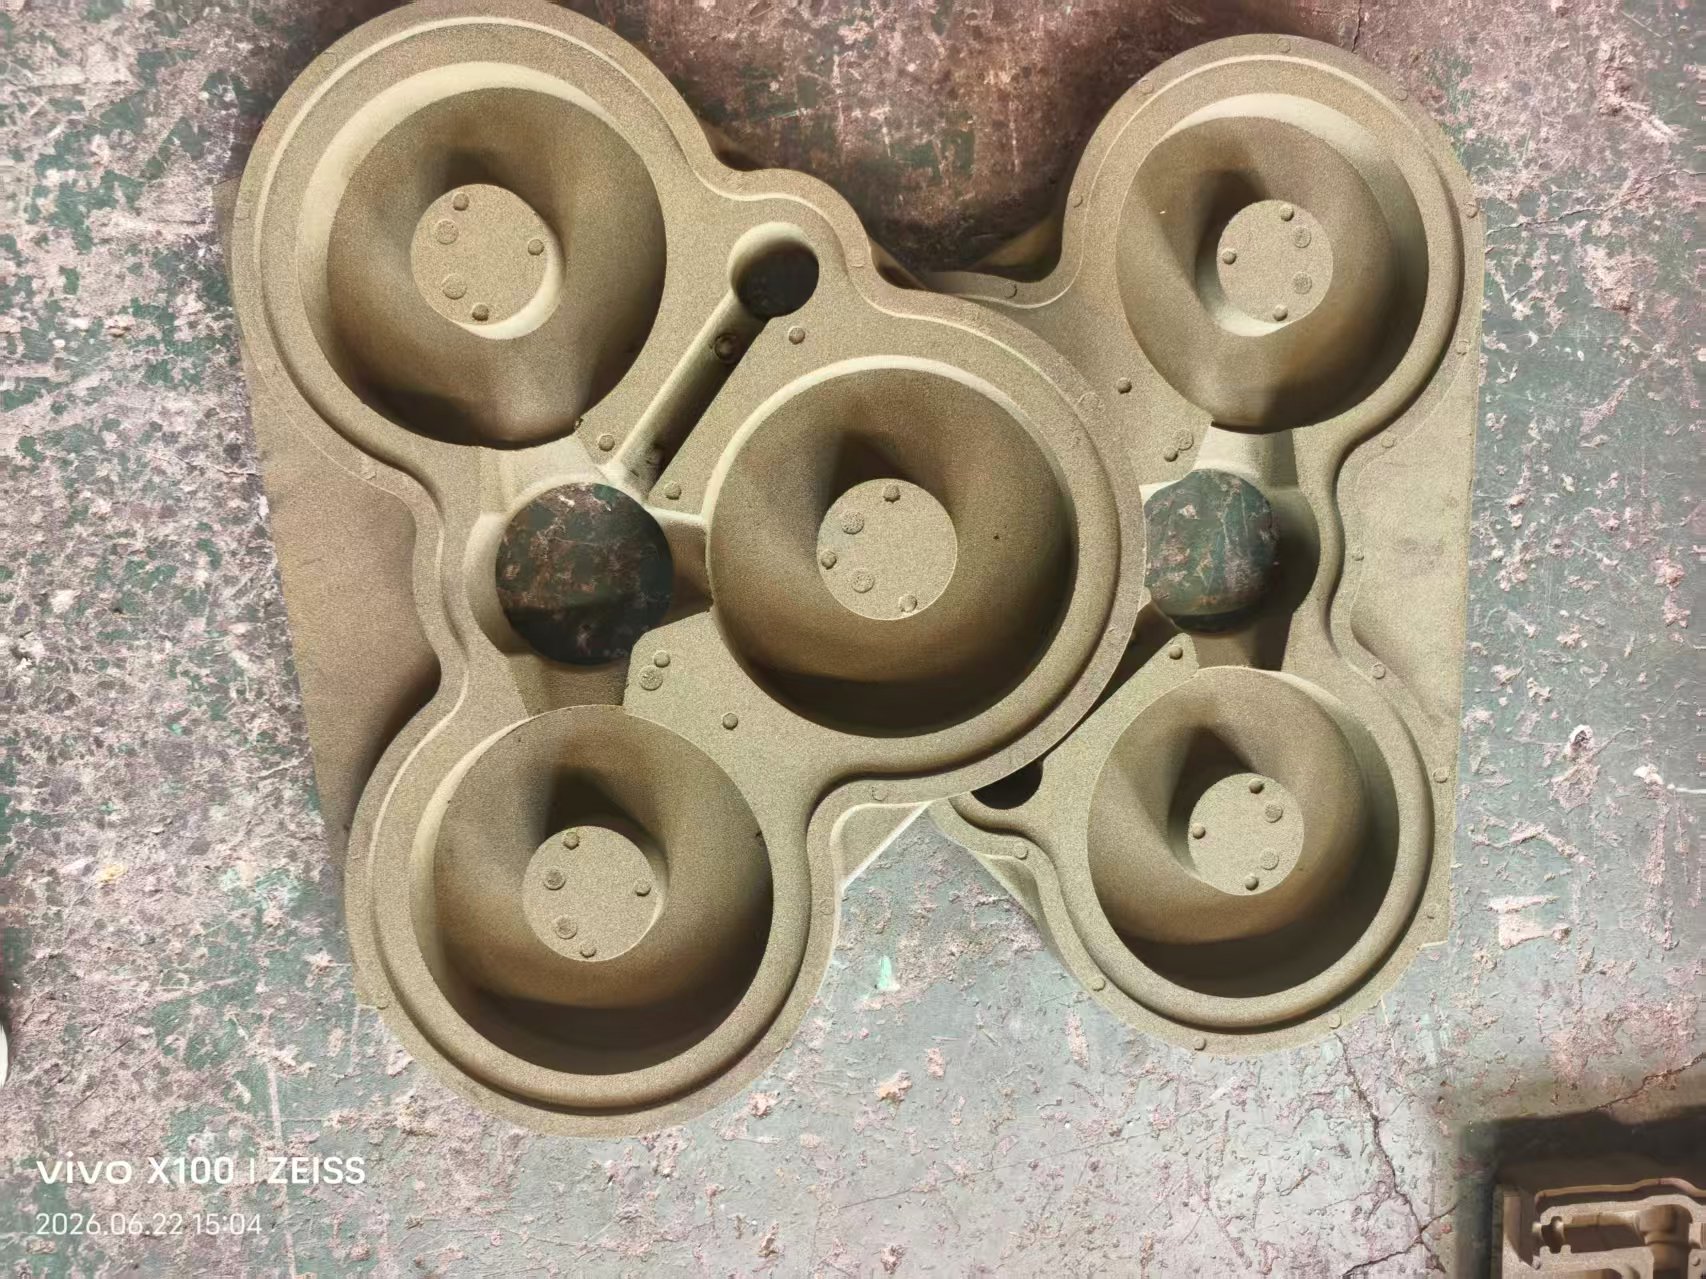
覆膜砂模具也常被称作覆膜砂热芯盒模具,是配合射芯机使用,用来生产覆膜砂砂芯的专用模具,属于铸造模具当中应用十分广泛的品类。覆膜砂砂芯主要用来成型铸件内部空腔结构,很多带有复杂内腔的铸件,比如阀体、泵体、发动机壳体、各类管道配件,都需要依靠覆膜砂砂芯成型。覆膜砂模具和射芯机配套工作,将覆膜砂高速射入加热后的模具型腔,覆膜砂在高温作用下快速固化,形成强度高、尺寸稳定、表面光洁的砂芯,开模之后取出砂芯,后续将砂芯放置到砂型内部,再浇注金属液,最终成型带有内腔结构的铸件。
覆膜砂模具整体结构包含型腔本体、加热系统、射砂口、排气槽、顶出机构、定位导向部件等组成部分,每一个结构单元都承担着独立功能。型腔是成型砂芯外形的主体,型腔的精度直接决定砂芯尺寸精度;加热系统一般采用电加热管或者加热板,将模具维持在覆膜砂固化所需的温度区间,温度控制的稳定性十分关键。温度过低,覆膜砂固化不完全,砂芯强度不足,容易断裂、掉砂;温度过高,覆膜砂会发生过烧,砂芯变脆,同时模具损耗加快。射砂口是覆膜砂进入型腔的通道,射砂口的位置、大小设计,会影响砂料填充顺畅度,如果设计不合理,会出现型腔填不满、砂芯缺料缺陷。排气槽用来排出射入砂料时型腔内积压的空气,排气不畅会造成砂芯疏松、气孔缺陷。顶出机构负责固化完成之后,平稳把砂芯从型腔顶出,顶出力分布不均,很容易造成砂芯开裂破损;定位导向结构保障上下模合模精准,防止合模错位,避免砂芯出现错边问题。
覆膜砂模具的设计阶段,需要结合砂芯结构、射芯机参数、覆膜砂材料特性综合规划。设计人员需要核算砂芯收缩量,预留合理收缩余量;针对薄壁、细长结构砂芯,要重点优化射砂和排气方案,这类砂芯成型难度较高,很容易出现充型不足。砂芯结构转角位置,需要做圆角过渡处理,减少应力集中,防止砂芯开裂。同时还要兼顾模具加工可行性、拆装便利性、后期维修便捷性。设计完成后,使用数控加工设备完成型腔加工,加工完成之后进行打磨抛光,降低型腔表面粗糙度,成型出来的砂芯表面更加光滑,减少后续铸件粘砂问题。模具装配完成,需要进行合模调试,校验开合模动作、顶出行程、加热均匀性,测试射砂成型效果。
覆膜砂模具选材重点考量耐热性能、耐磨性能以及热变形稳定性。模具在持续高温工况下反复开合,型腔表面不断受到覆膜砂颗粒冲刷摩擦,材料选择不当,长期使用会出现型腔磨损、受热变形,造成砂芯尺寸漂移。大批量长期生产工况,选用耐热耐磨模具钢材,配套热处理提升表面硬度;中小批量砂芯生产,可以选用其他合适材料,平衡采购成本。模具加工过程,严格控制型腔尺寸公差、分型面平面度,保证合模严密,防止跑砂。
覆膜砂模具投入生产使用时,操作人员需要做好温度监控、射砂参数调试以及日常维护。生产前预热模具,待温度稳定之后再开始射芯作业;生产过程定时抽检砂芯外观、尺寸,观察砂芯是否存在疏松、鼓包、缺料、开裂等情况。模具停机之后,清理型腔、射砂口、排气槽残留的覆膜砂结块,堵塞的排气槽要及时疏通,否则会持续影响砂芯成型质量。定期检查顶出杆、导向柱有无磨损卡滞,检查加热元件是否工作正常,紧固件有无松动。模具存放环境保持干燥,避免型腔锈蚀。
覆膜砂模具在行业内适用场景特征明显,适合大批量、精度要求较高的砂芯生产,成型的砂芯强度高、尺寸一致性好,生产节奏快,自动化程度高,能够有效减少人工制芯工作量。对比手工制芯工艺,覆膜砂模具配合射芯机生产,砂芯质量稳定性大幅提升,铸件内腔表面质量更好,减少铸件内腔缺陷,降低后续清理打磨工作量。但覆膜砂模具也有自身适用边界,砂芯体积过大、结构极度复杂的产品,制芯成本会相应上升,一般会评估工艺可行性,对比其他制芯方案择优选用。
随着铸件品质标准不断提升,市场对于砂芯尺寸一致性、表面光洁度要求持续提高,覆膜砂模具的工艺也在持续优化。模具温控方案不断完善,多区域独立控温结构逐步应用;型腔表面处理工艺升级,进一步提升耐磨能力,延长模具使用寿命。覆膜砂模具作为精密制芯装备,在阀门、汽车配件、工程机械铸件领域持续发挥作用,是现代化铸造车间实现高效制芯的核心装备。