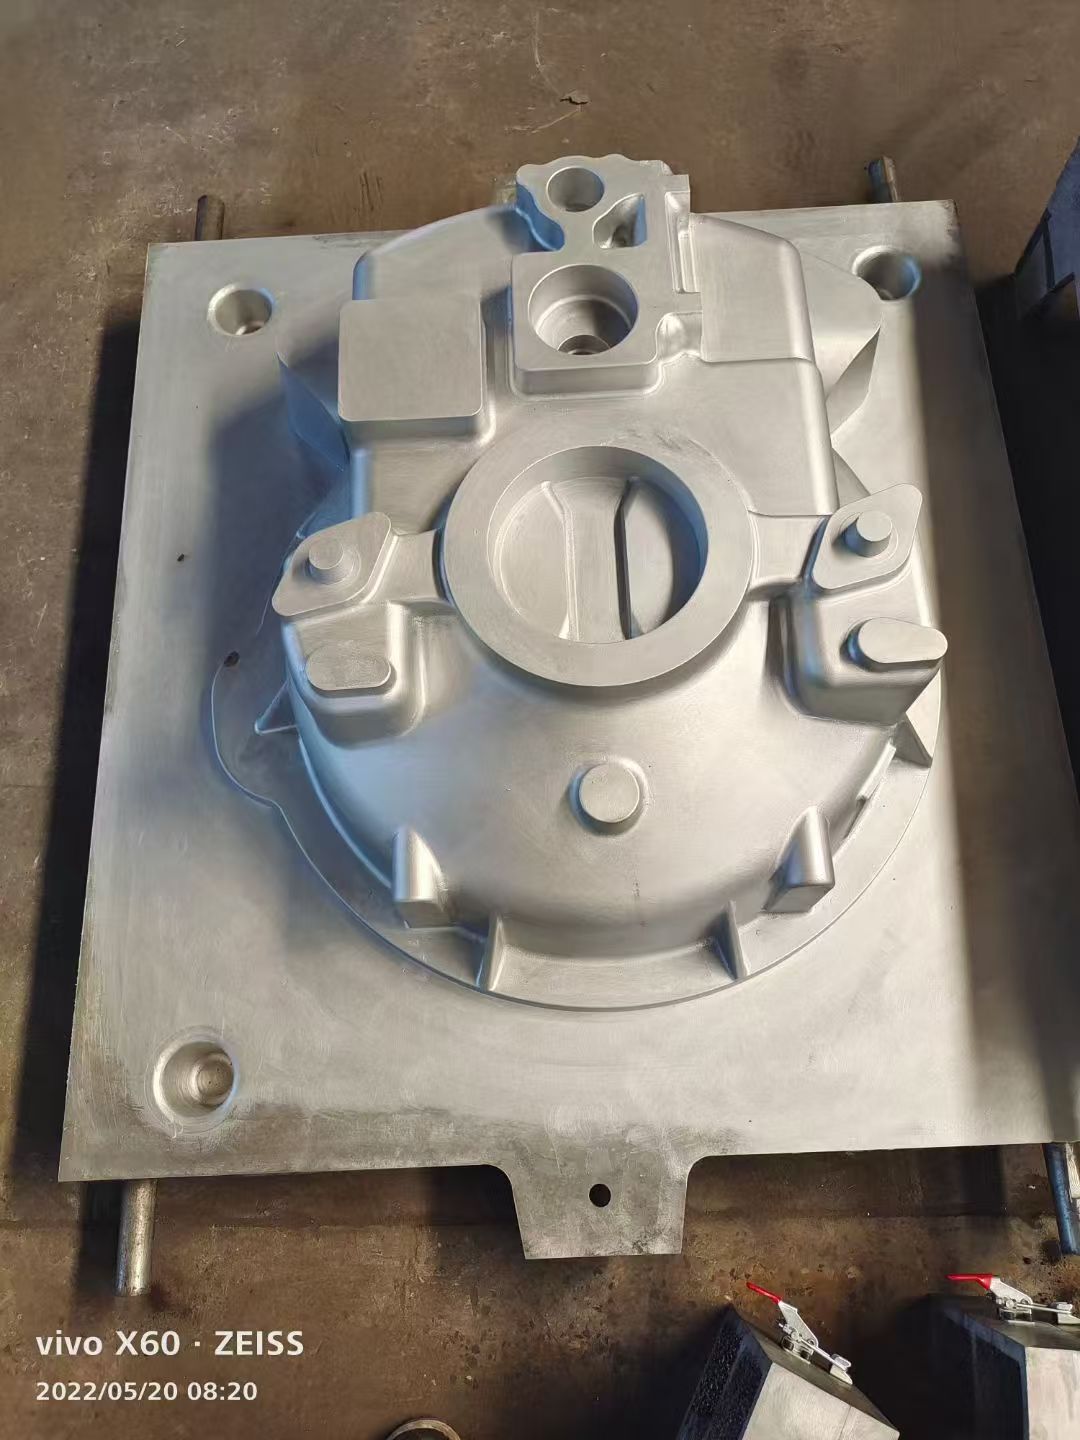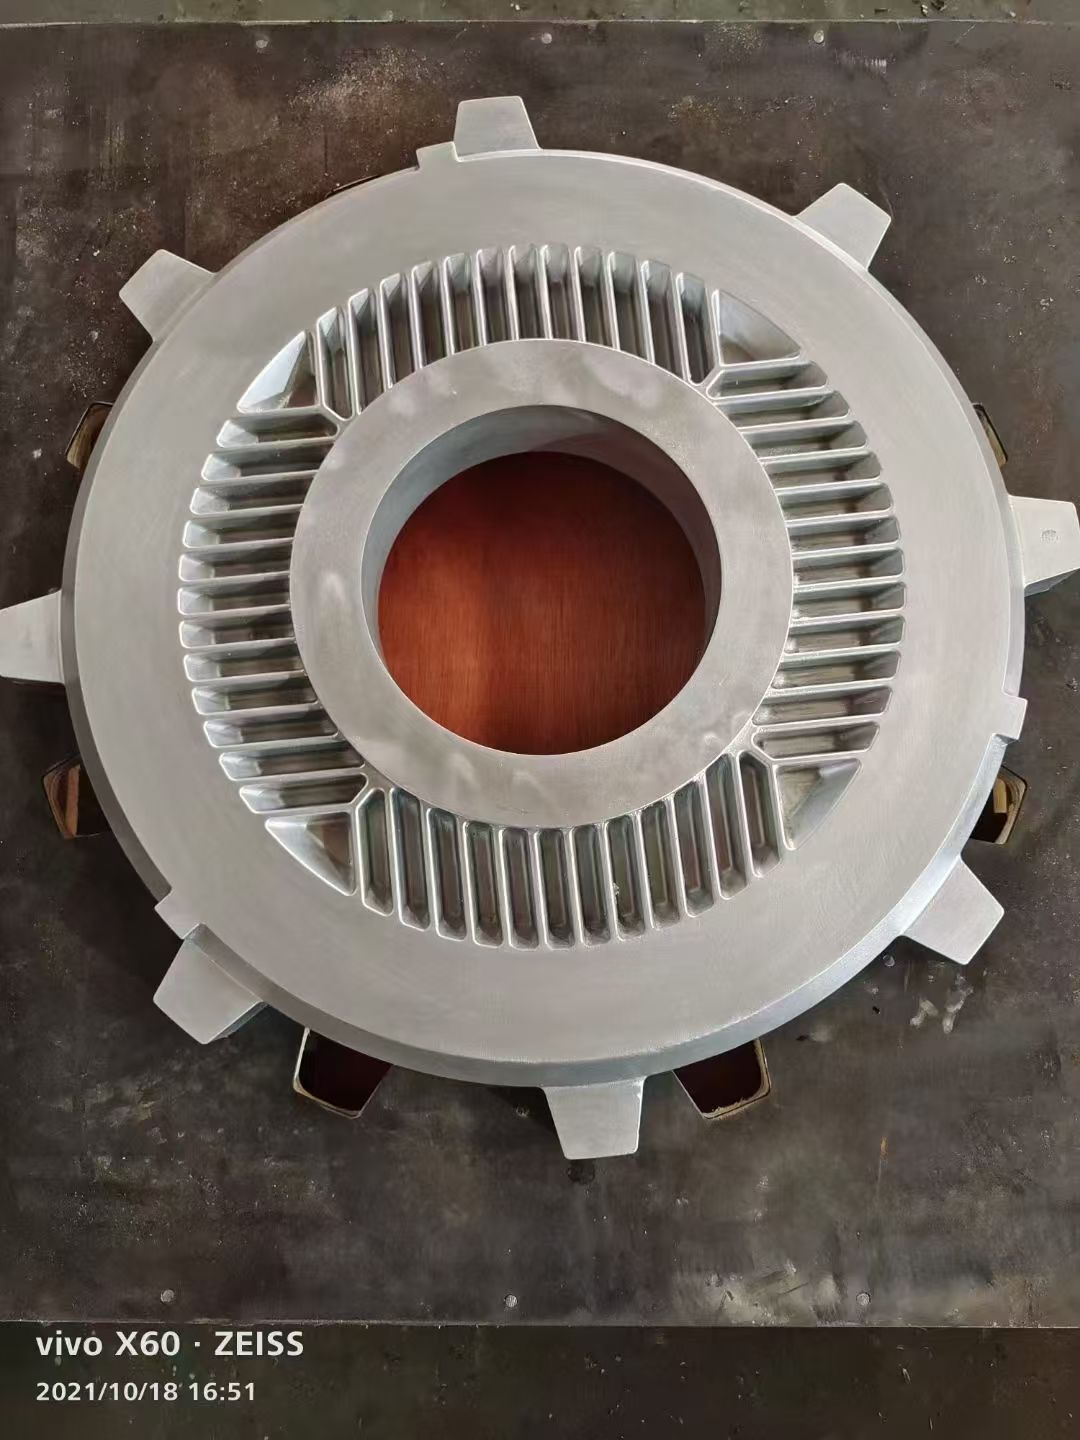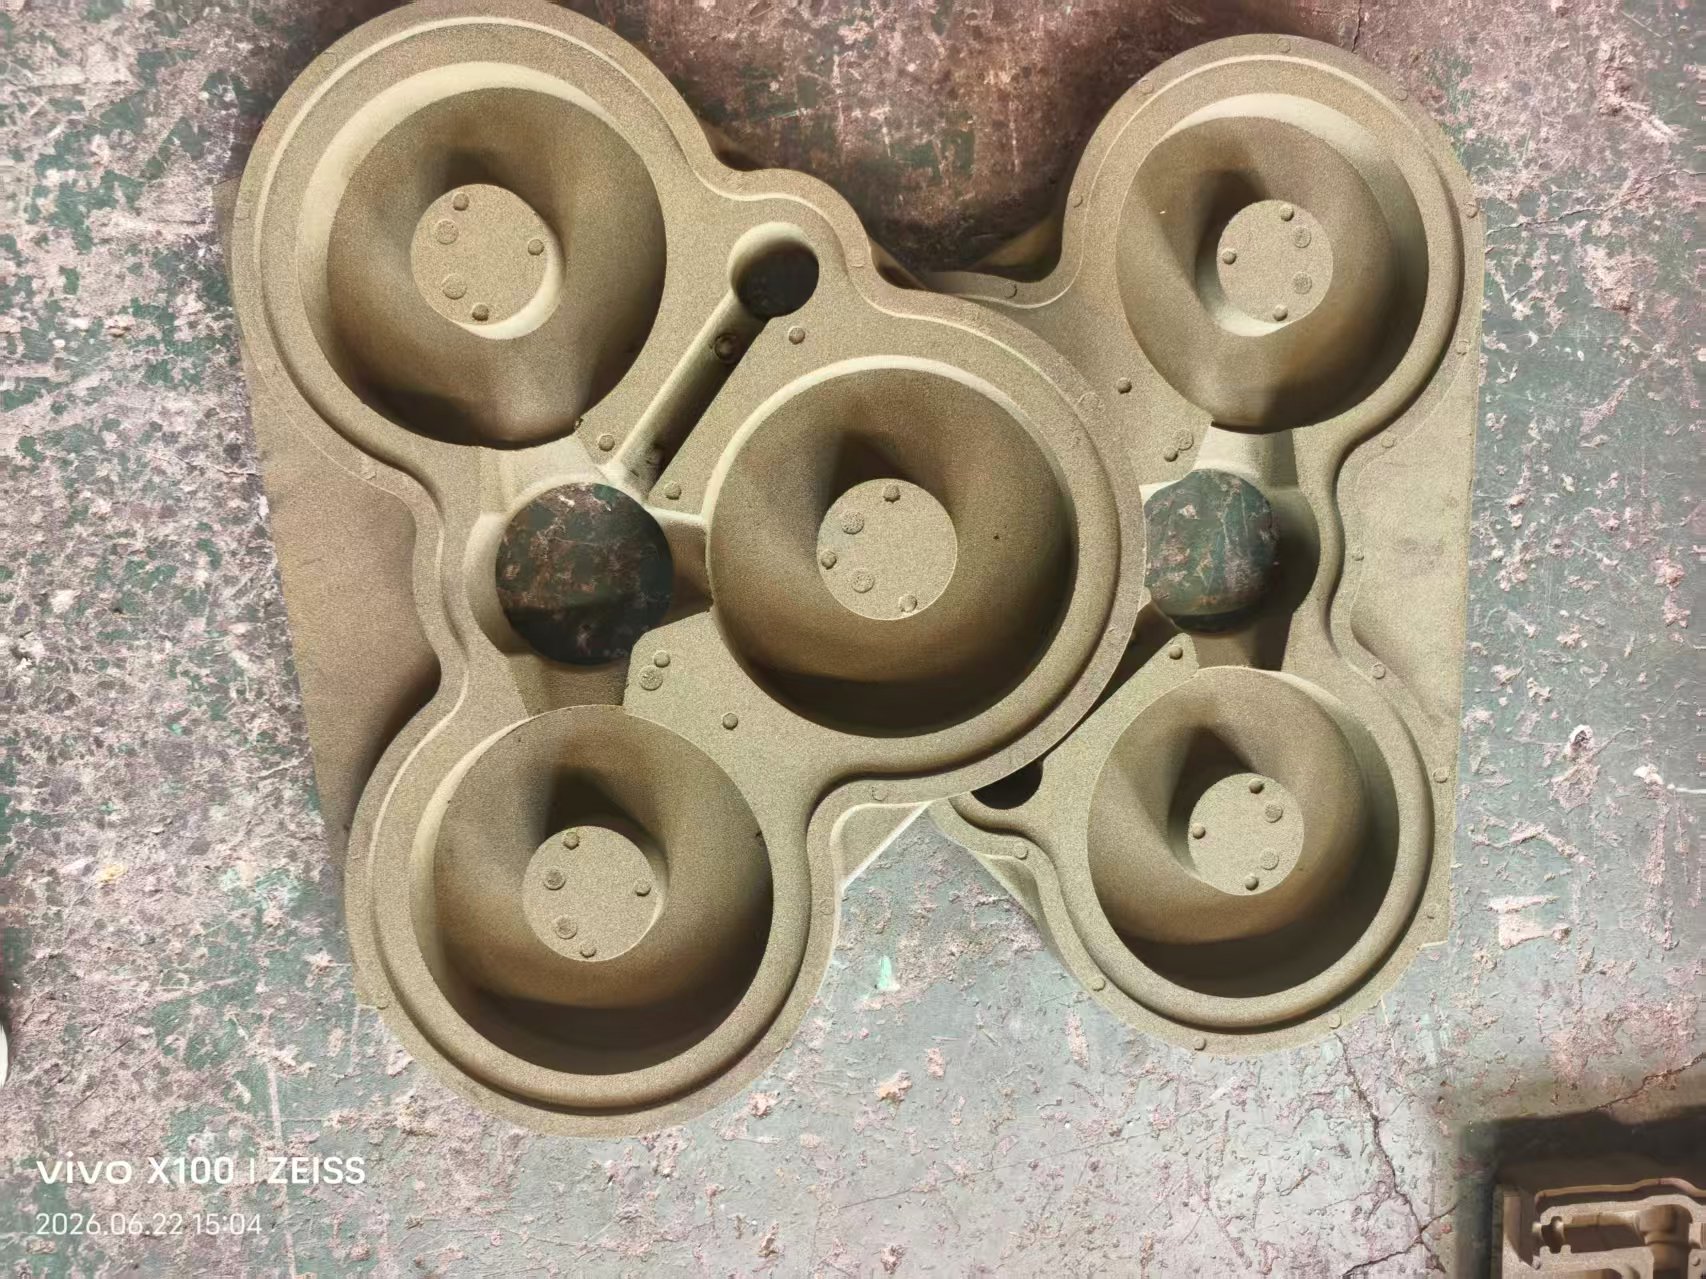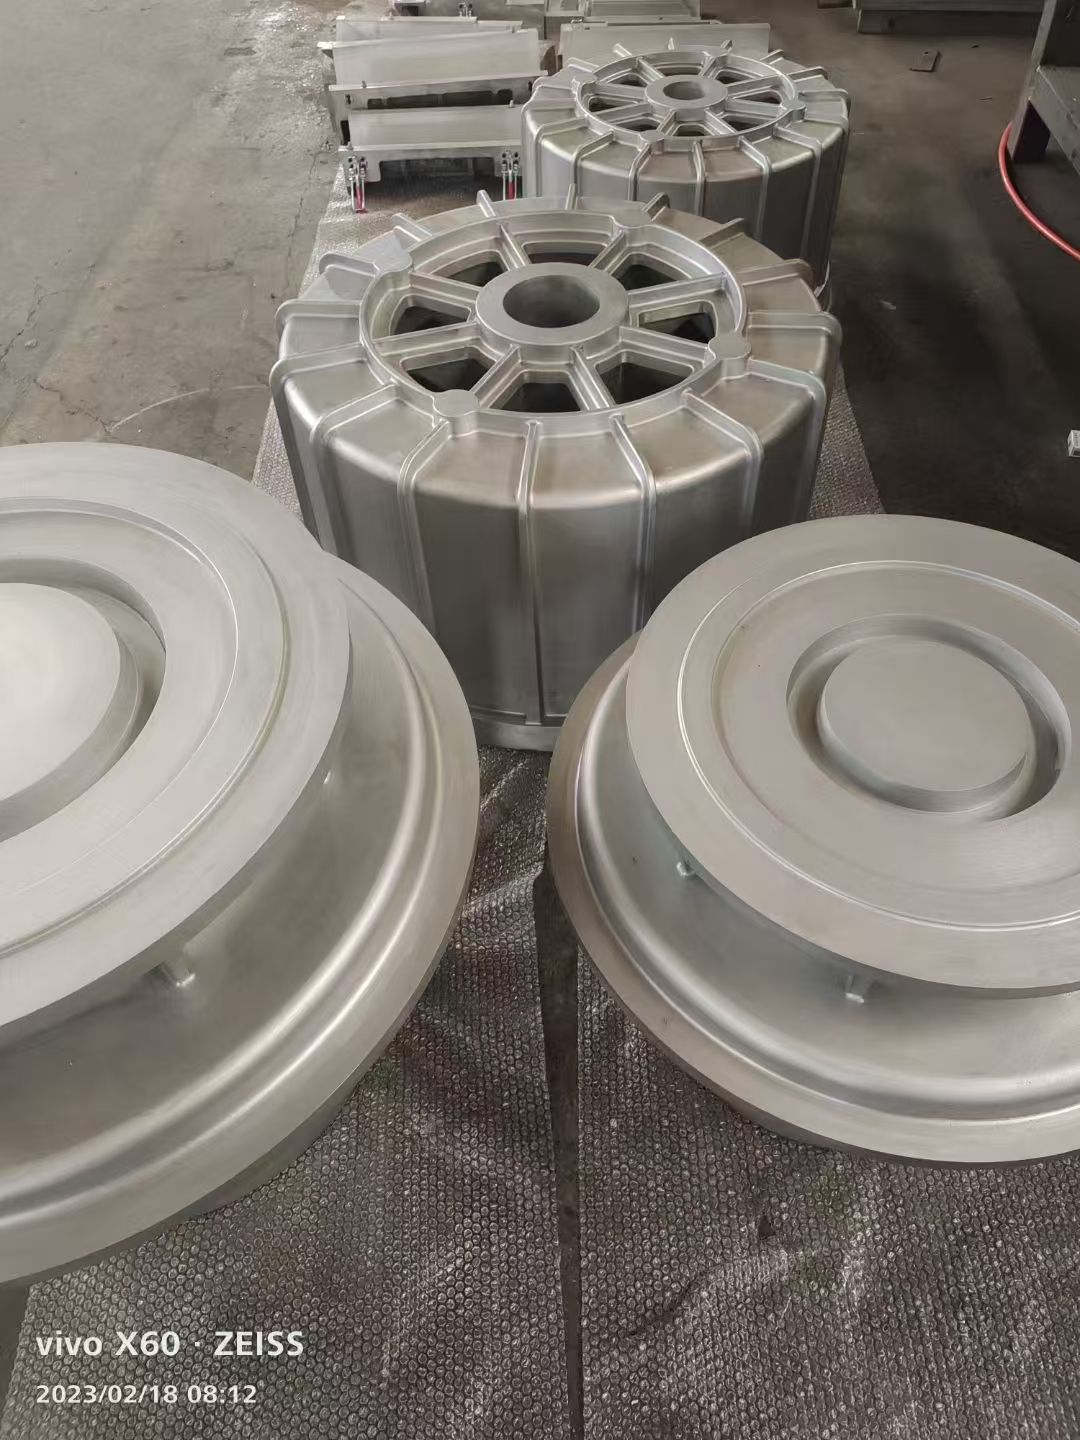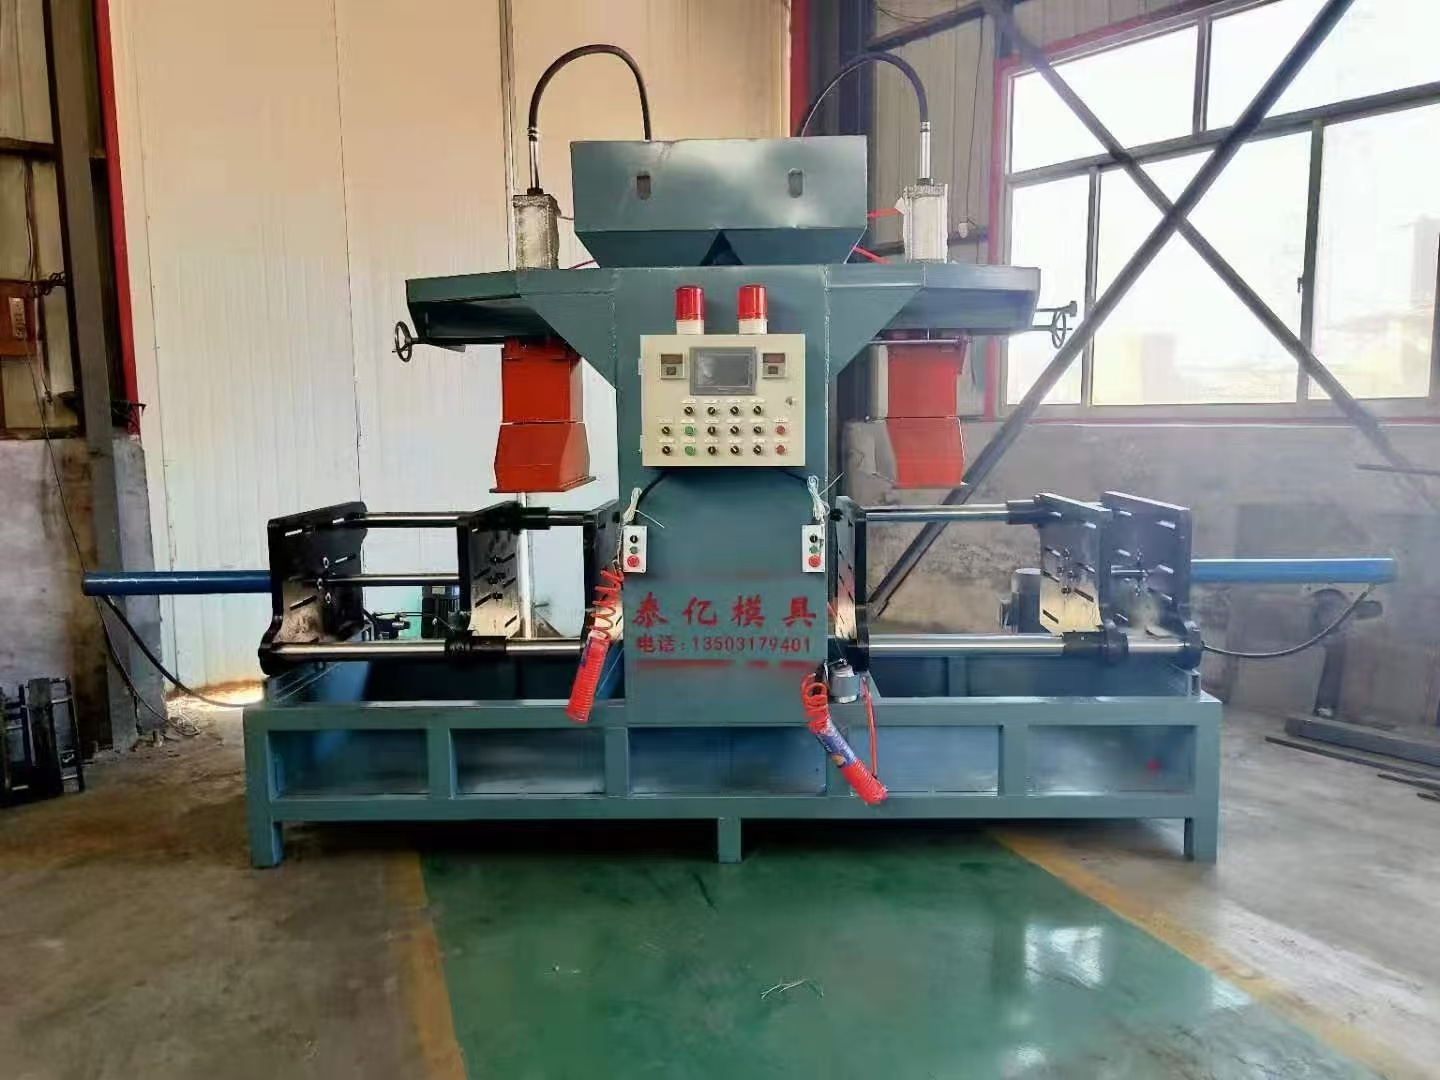
射芯机是铸造行业配套覆膜砂模具使用的专用制芯设备,依靠压缩空气作为动力,将覆膜砂高速射入加热的热芯盒模具型腔,让覆膜砂在模具高温环境下快速固化成型砂芯,是现代化铸造车间实现自动化制芯的核心设备。射芯机替代传统手工制芯工艺,大幅提升砂芯生产效率与砂芯尺寸一致性,广泛配套各类覆膜砂模具,应用于阀体、泵体、汽车零部件、农机铸件、工程机械配件等需要砂芯的铸件生产场景。按照结构形式区分,射芯机可以分为水平分型射芯机、垂直分型射芯机、翻转式射芯机等多种类型,不同机型适配不同砂芯结构、模具重量以及生产需求。
射芯机整体结构由机身框架、射砂机构、砂料斗、合模机构、顶出机构、气动控制系统、温控系统、操作控制系统等模块共同组成。机身框架作为设备主体底座,承载各个部件,保障设备运行稳定;砂料斗用来储存覆膜砂原料,配备辅助加料结构,持续为射砂工序供给砂料;射砂机构是核心部件,利用压缩空气瞬间释放产生的推力,把砂筒内部覆膜砂高速吹入模具型腔,射砂压力、射砂时间参数,直接影响砂料填充效果。合模机构负责驱动模具完成合模动作,合模压力需要设置合理,压力不足会出现跑砂,压力过大容易造成模具变形损坏;顶出机构在砂芯固化完成后,驱动顶出板,配合模具顶杆将砂芯平稳顶出。气动系统为设备开合模、射砂动作提供动力来源;温控系统和覆膜砂模具加热组件相连,监测并控制模具温度;操作控制系统包含操作面板,可以设置射砂时间、固化时间、合模压力等各项工艺参数,部分机型支持自动循环运行,完成合模、射砂、固化、开模、顶出整套自动化流程。
射芯机选型需要结合砂芯大小、覆膜砂模具重量、砂芯结构复杂度、产能需求综合确定。小型简单砂芯,选用中小型水平分型射芯机,操作简单,占地空间小;砂芯存在侧向抽芯结构,或者需要翻转脱模的工况,可以选用翻转式射芯机;大批量连续生产,优先选择自动化程度更高的机型。设备和覆膜砂模具的匹配性十分关键,模具安装尺寸、合模行程、顶出行程、加热接口都需要和射芯机参数匹配,设备和模具匹配不佳,生产过程容易出现各类故障。设备设计阶段,会充分考虑操作安全性,配备安全防护结构,防止设备运行过程发生误操作带来安全隐患。
射芯机的操作有着规范的流程要求。设备开机前,检查气源压力是否处于标准区间,检查气动管路有无漏气,砂料斗内覆膜砂储量充足,检查模具安装牢固,温控系统正常。开机之后先预热模具,待模具温度达到工艺要求,再启动自动循环流程。生产过程中,操作人员定时查看砂芯成型状态,监控设备气压、温度参数变化,及时清理射砂口残留积砂。设备运行过程如果出现异响、漏气、卡模等异常情况,需要停止设备运行,排查故障,禁止设备带故障持续生产。
射芯机日常维护保养工作,是保障设备稳定运行、延长设备使用寿命的关键。每日生产结束,清理设备台面、射砂筒、射砂口附着残留覆膜砂,防止砂料结块卡滞部件;定期检查气动元件、气管、密封圈有无老化破损,及时更换漏气配件;定期对导轨、导向部件加注润滑,减少运动部件磨损;检查紧固件,防止长期震动出现松动;定期校验温控系统,保证温度检测准确。长时间停机存放,需要清理设备内部残留砂料,做好部件防护。
射芯机在生产当中常见故障包含射砂不实、砂芯疏松、跑砂、顶出卡滞、温控异常等。射砂不实大多是射砂压力不足、射砂时间短、排气不畅或者砂料流动性差;跑砂一般是合模压力不够、分型面有积砂导致合模不严;顶出卡滞,多为顶杆偏移、砂芯粘模或者润滑不足。遇到故障,需要逐项排查设备参数、模具状态、砂料品质,找到根源之后调整修复。
射芯机的普及,推动铸造制芯工序从手工模式转向自动化生产。传统手工制芯劳动强度大,砂芯质量受操作人员经验影响大,一致性差。射芯机搭配覆膜砂模具生产,整套工序自动化完成,砂芯成型周期固定,砂芯尺寸、强度稳定性更好,单位时间产出更高,有效降低人工成本,减少砂芯废品。不同规格射芯机,可以适配从小型精密砂芯到大尺寸砂芯的生产需求。伴随铸造行业自动化升级,射芯机的控制功能持续优化,参数存储、故障报警功能逐步普及,设备操作更加便捷,稳定可靠的射芯设备,成为众多铸造企业升级生产线的重要选择。