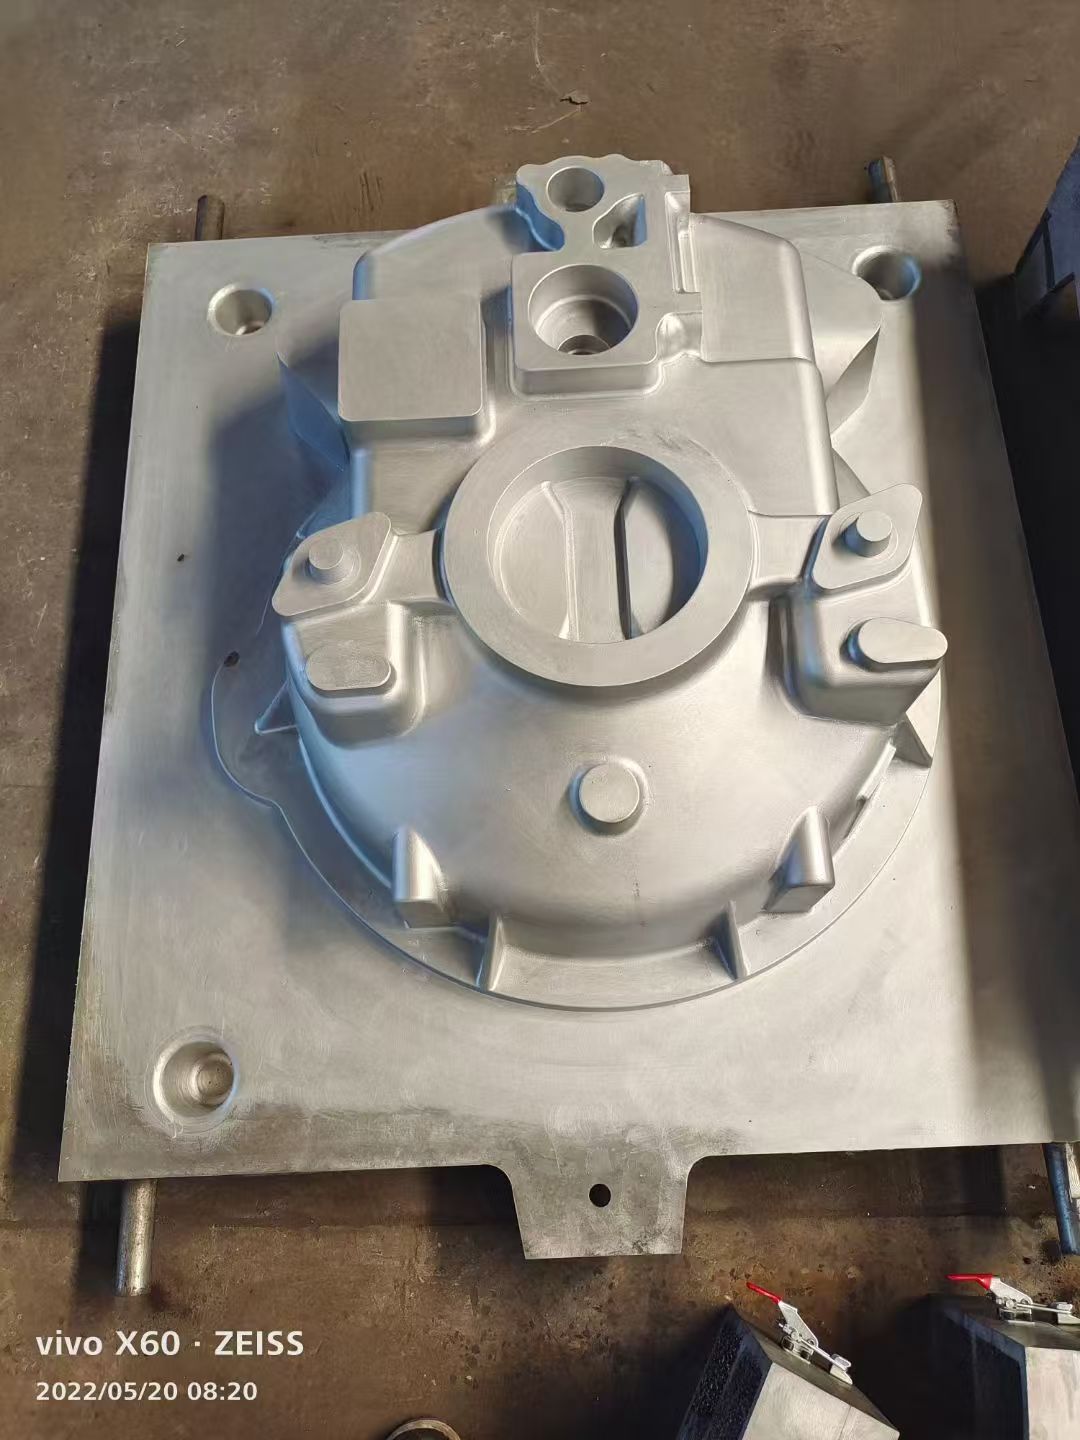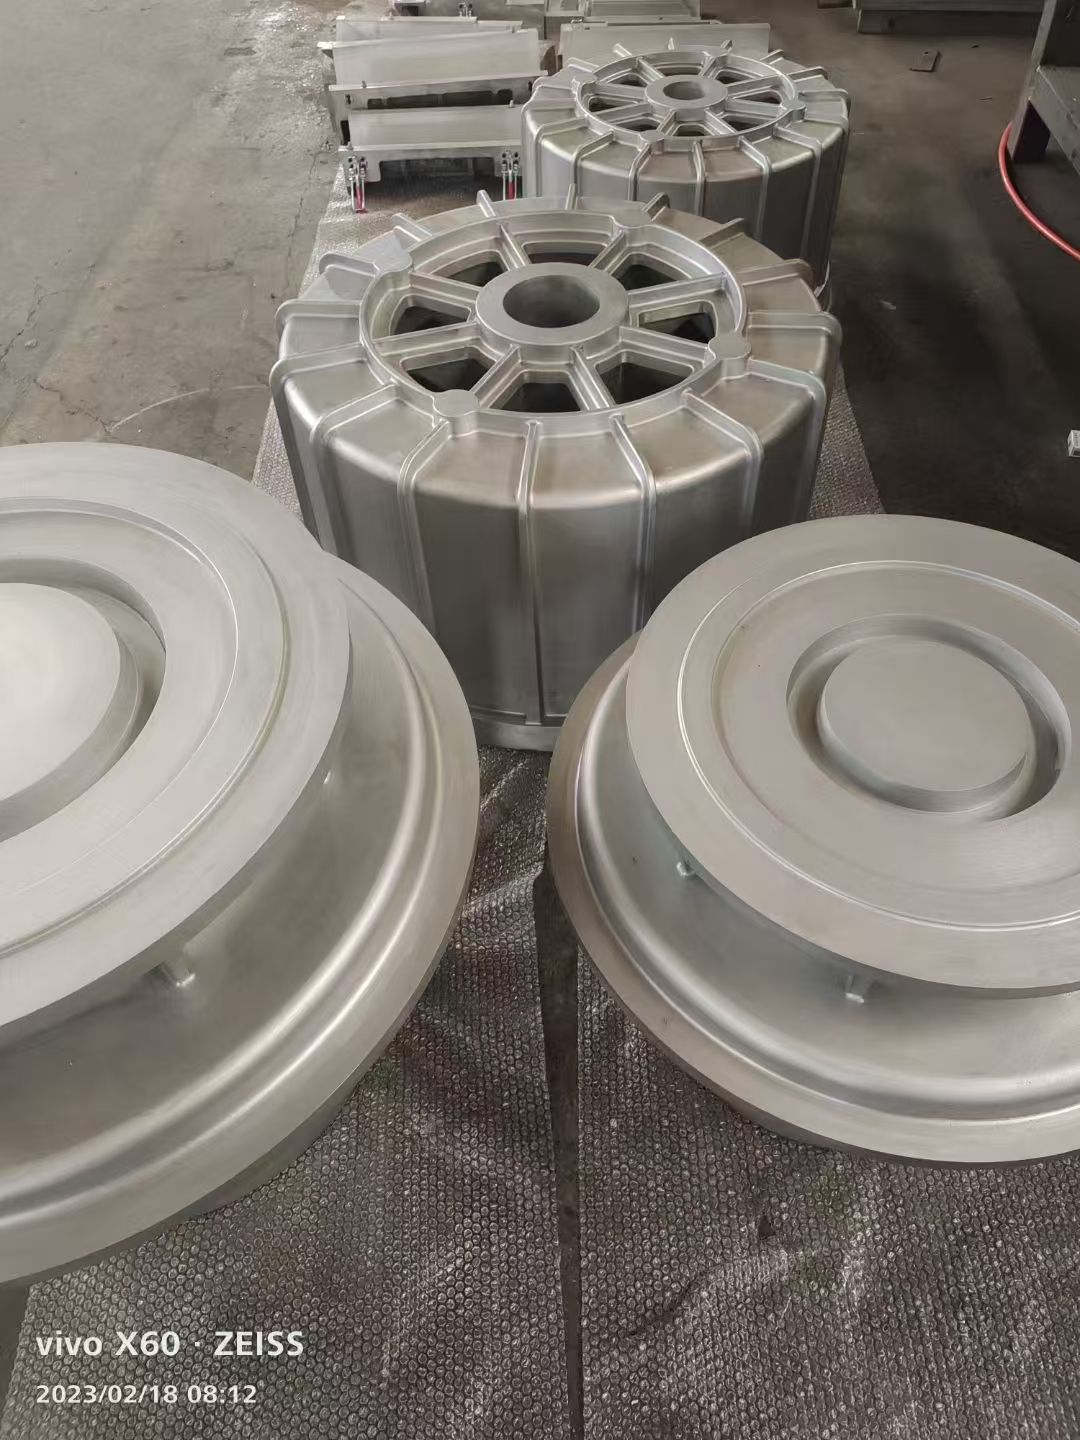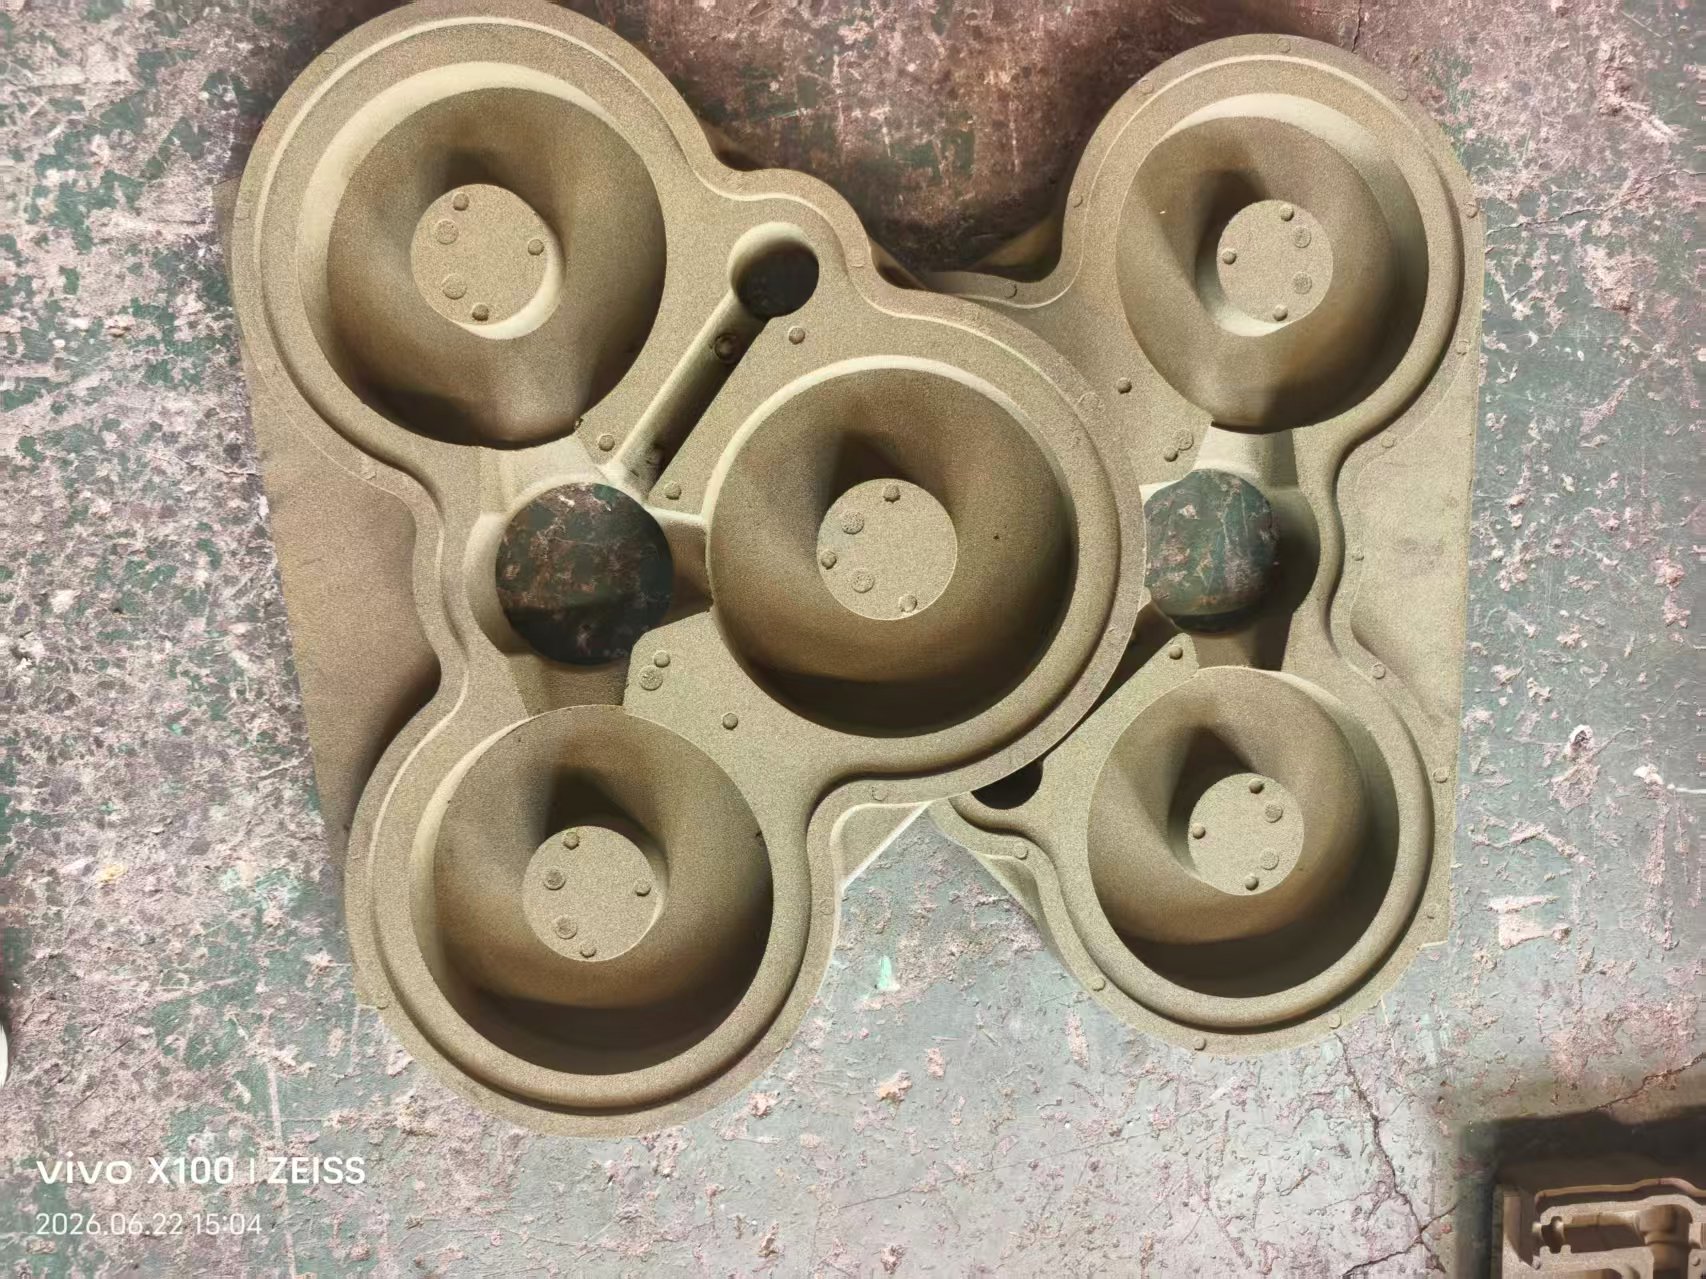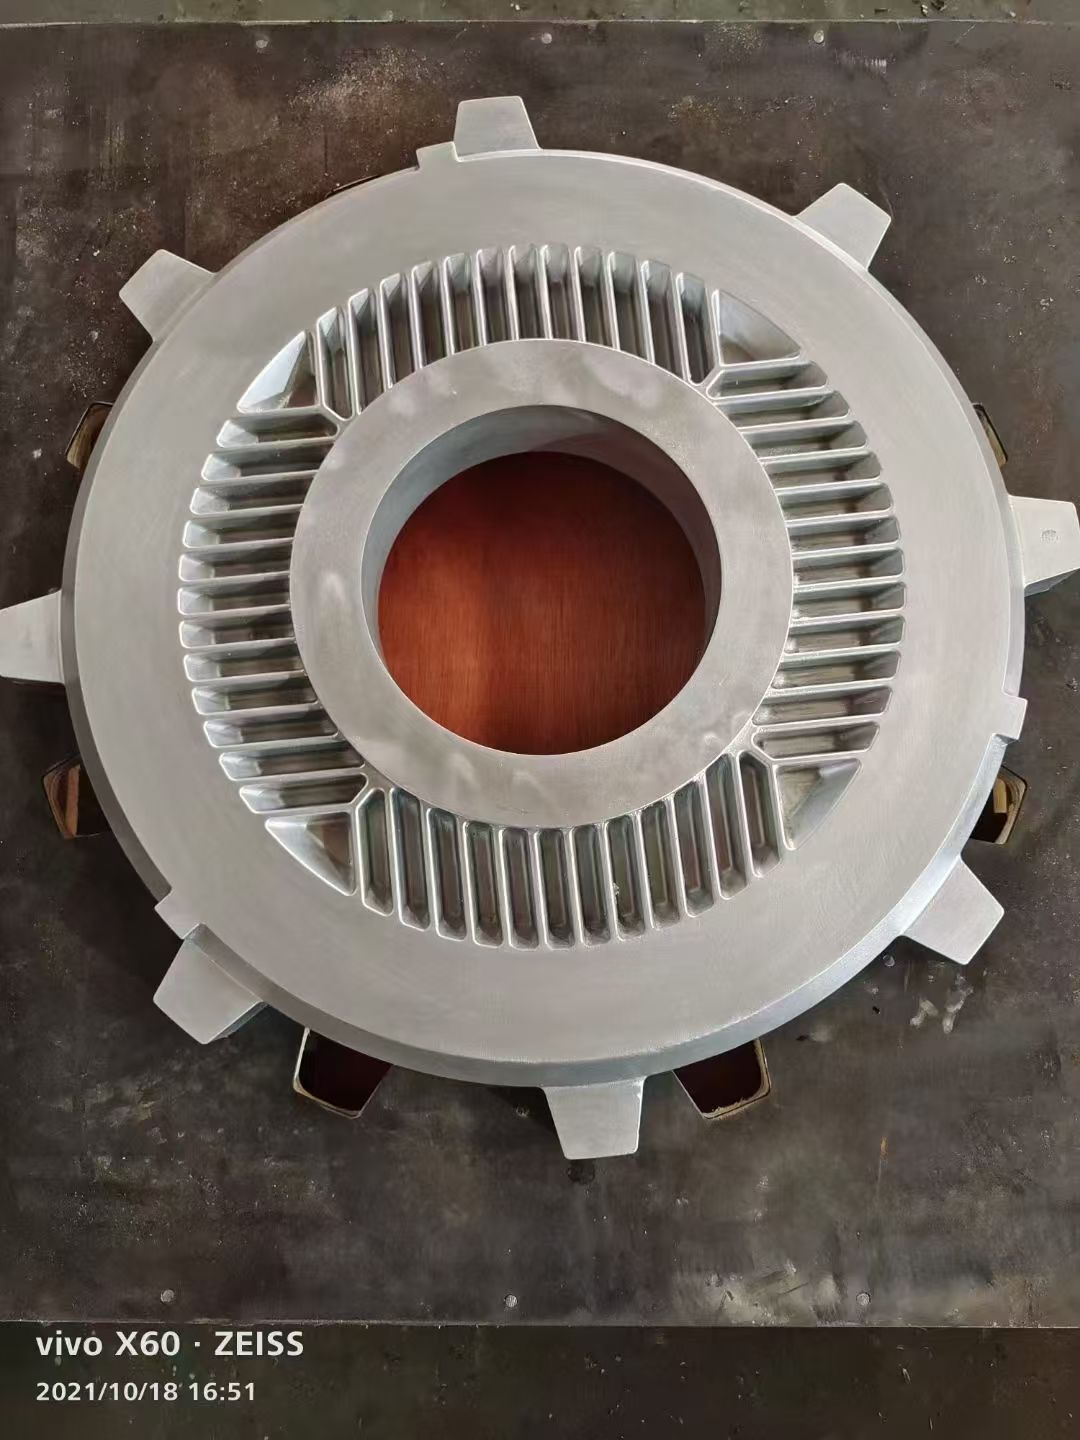
重力模具全称重力浇注金属型模具,也常简称为金属型模具,是重力铸造工艺所使用的模具工装。重力铸造,依靠金属自身重力,将熔融金属液体从浇口注入金属模具型腔,金属液在型腔内冷却凝固成型,得到铸件。重力模具本身由金属材料加工制成,区别于砂型模具,型腔本体为硬质金属,反复循环使用,不用每次浇注重新制作砂型。重力模具广泛用于铝合金、铜合金等有色合金铸件生产,像各类壳体、阀件、泵体配件、五金铸件等产品经常采用重力模具生产。
重力模具整体结构包含型腔本体、浇口杯、横浇道、内浇道、冒口、排气槽、分型结构、抽芯机构、顶出机构等。型腔直接决定铸件外形尺寸;浇口系统引导金属液平稳流入型腔,减缓金属液流速,防止冲刷型腔、产生卷气;冒口用来补偿金属凝固阶段的体积收缩,规避铸件缩孔缩松缺陷;排气槽排出型腔内部空气以及金属液冷却释放气体,气体滞留会造成铸件气孔。针对铸件带有内孔、侧凹结构的产品,模具需要设计侧向抽芯机构,铸件凝固之后,先抽出侧向型芯,再开模取出铸件。顶出机构负责将铸件平稳顶出,防止铸件强行脱模发生变形。重力模具可以分为水平分型、垂直分型等不同结构类型,根据铸件外形结构选择。
重力模具设计需要兼顾流体充型规律、金属凝固特性、模具热平衡、脱模可行性等多重因素。设计人员依据铸件图纸,核算金属凝固收缩率,型腔预留收缩量;规划浇冒口位置,建立顺序凝固条件,让铸件远离浇口位置先凝固,冒口最后凝固,实现补缩。设计过程控制金属液流动速度,避免金属液紊流卷气。排气系统布局在型腔位置以及容易憋气死角,保障气体顺利排出。模具还要考虑模具工作温度变化带来的热胀,合理预留配合间隙,防止高温下模具卡滞。模具设计同时规划模具冷却结构,部分重力模具会设计冷却通道,通过风冷或者水冷调节模具温度,控制铸件冷却速度,优化铸件内部组织。
重力模具选材优先考量耐高温、导热性能、抗热疲劳性能。模具反复承受高温金属液冲刷、冷热交替循环,材料抗热疲劳能力不足,长期使用型腔表面容易产生热裂纹,热裂纹会复刻到铸件表面,造成铸件缺陷。所以重力模具一般选用专用热作模具钢材,加工完成之后进行热处理,提升模具硬度、韧性与抗热疲劳能力。模具加工采用数控加工中心完成型腔、浇道加工,经过打磨抛光,降低型腔表面粗糙度。模具装配完成,进行合模校验,检查开合模、抽芯、顶出动作,之后试浇注调试工艺参数。
重力模具的生产作业流程,正式浇注前需要对模具进行预热,预热可以减少模具和金属液温差,降低热冲击,避免模具快速产生热裂纹,同时防止金属液进入型腔快速冷却,出现浇不足缺陷。模具预热到工艺温度之后,一般会在型腔表面喷涂专用涂料,涂料起到保护型腔、调节铸件冷却速度、方便铸件脱模的作用。涂料厚度需要控制均匀,厚度不均会影响铸件表面质量。完成准备工作,将熔融金属倒入浇口,依靠重力充型,等待金属凝固,完成抽芯、开模,顶出铸件,清理铸件飞边毛刺,之后清理模具,喷涂涂料,进入下一轮浇注循环。
重力模具在生产过程当中,模具温度管控十分关键。模具温度过高,铸件冷却速度慢,晶粒粗大,力学性能下降;模具温度过低,金属液流动性变差,容易出现浇不足、冷隔缺陷,同时模具承受剧烈热冲击,加速模具开裂损坏。操作人员需要定时监测模具温度,根据铸件成型状态调整工艺。每次生产循环结束,清理型腔表面残留涂料、金属飞边,检查型腔有无裂纹、磕碰损伤;定期检查抽芯、顶出部件,保证动作顺畅,做好润滑。模具存放做好防护,避免型腔磕碰损伤。
重力模具对比砂型模具,优势十分突出。金属型腔刚度高,铸件尺寸精度高,铸件表面更加光滑;模具可以反复多次循环使用,不需要每次造砂型,生产效率高,铸件内部组织致密,力学性能更好。但重力模具也有局限性,模具本身加工成本偏高,铸件结构复杂程度会提升模具制作难度,更适合批量有色合金铸件生产。
随着有色合金铸件需求不断增长,重力模具的设计与加工技术持续进步。借助铸造仿真软件,提前模拟金属充型凝固过程,优化浇冒口与冷却结构,减少试模次数。型腔表面处理工艺持续升级,进一步提升模具抗热疲劳能力,延长模具使用寿命。重力模具作为有色合金重力铸造的核心装备,在众多铸件制造领域持续稳定应用。